Lämpötekniikasta kaivosautojen koriin: miksi ratkaisemme hitsaushalkeamisen jännityksenhallinnan avulla
Raskaan kaivoskippiauton rungon epäonnistuessa halkeama alkaa harvoin teräslevyn keskeltä. Se alkaa hitsisaumasta – erityisesti lämmön vaikutuksesta.
Se ei ole kaivosongelma. Se on metallurgian ongelma.
Ja se on ongelma, jota olemme ratkaisseet yli vuosikymmenen ajan – ei kaivostoiminnassa, vaan lyijyoksidin tuotantolinjoilla, joissa korkeiden lämpötilojen jännitys ja kiderakenteen muutokset ovat päivittäisiä teknisiä todellisuutta.
Unohtunut perussyy
Suurin osa kaivosautojen runkojen rakenteellisista vioista johtuu ylikuormituksista tai epätasaisista kuljetusteistä. Mutta analyysimme kenttävioista kertoo toisenlaisen tarinan:halkeama alkaa HAZ:sta, ei mekaanisen kuormituksen huippupisteestä.
Tämä ei ole arvaus. Se on peräisin vuosien lämpötekniikan työstä – laitteiden suunnittelusta, jotka käsittelevät korkeiden lämpötilojen jännitysjaksoja päivästä toiseen.
Emme aloittaneet kaivoslaitteiden valmistajana. Mutta ymmärrämme, mitä teräkselle tapahtuu kuumuuden ja stressin alaisena. Ja tämä ymmärrys ohjaa nyt sitä, miten rakennammeraskaiden kaivoskippiautojen rungot.
Yksi tuotelinja: 50–100 tonnin kuorma-autojen korit
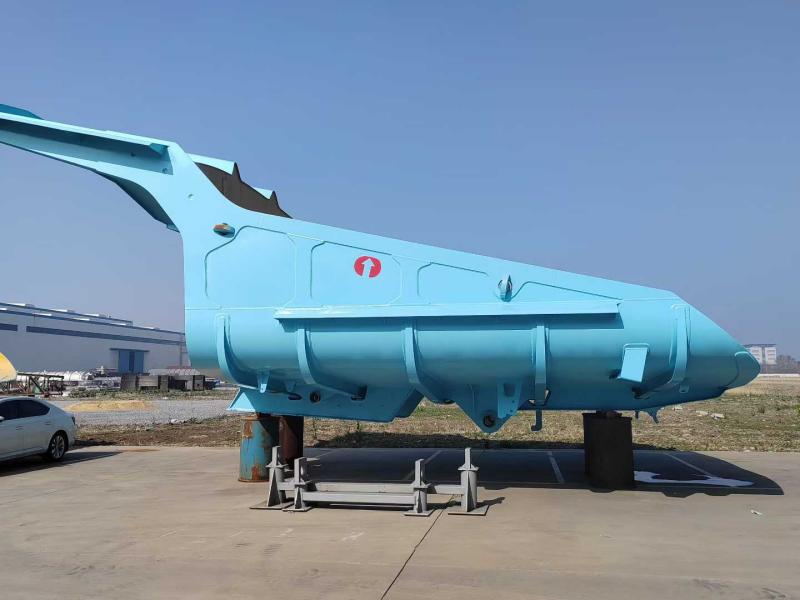
Valmistamme tällä hetkellä raskaiden kaivoskippiautojen korit50-100 tonnin mekaaniset kaivosautot, joka kattaa tärkeimmät alustat, kuten Caterpillarin, Komatsun, BelAZ:n ja XCMG:n.
Tärkeimmät tiedot:
- Lattialevy: 16–20 mm NM450 + 10 mm kulutusvuori
- Sivulevy: 10–12 mm NM400
- Kasattu kapasiteetti (SAE 2:1): 35–45 kuutiometriä
- Kuormauskorkeus: optimoitu 5–6 metrin hydrauliseen kaivukoneen pudotukseen
Toisin kuin perinteiset tasapohjaiset suorakaiteen muotoiset rungot, suunnittelussamme käytetään aporttiton, kauhamainen profiilijatkuvasti kaareva lattia.
Miksi? Koska perinteiset tasaiset lattiat säilyttävät3–5 tonnia tahmeaa materiaalia sykliä kohden- ja se on kolmesta viiteen tonnia menetettyä hyötykuormaa sekä manuaalista puhdistustyötä.
Kolme teknistä perustaa
1. 13° jatkuva kaltevuus ("Live Floor")
Lattia nousee jatkuvasti klo13 astettaohjaamon suojasta takakärkeen. Kun nostin kytkeytyy, painovoima tekee työn – kuorma murtuu ja liukuu yhdellä liikkeellä. Ei kaivamista. Ei vasaraa. Ei siirtoa.
2. Bi-Grade materiaalistrategia: NM400 + NM450
Emme käytä yhtä teräslaatua koko rungossa. Kulutusprofiili ei ole yhtenäinen – joten materiaalispesifikaatio ei myöskään saa olla.
| Alue | Luokka | Kovuus (HB) | Tuottovoima | Toiminto |
|---|---|---|---|---|
| Lattia ja alemmat sivuseinät (korkea kuluminen) | NM450 | 420–480 | ≥1000 MPa | Liukuva kulutuskestävyys |
| Yläsivuseinät ja etukatos (korkea isku) | NM400 | 360–440 | ≥900 MPa | Iskunvaimennus, hitsin vakaus |
Tämä yhdistelmä on suunniteltu kestämään500kg+ lohkareitaputoaminen korkeudesta (NM400 vaimentaa iskun) samalla kun lattia kestää jatkuvaa vetävää hankausta (NM450 kestää kulumista).
Hitsausvaatimukset: NM400 vaatii esilämmityksen 150 °C:seen; NM450 vaatii tiukempaa parametrien valvontaa.
3. Viisi pitkittäinen, yhdeksän poikittainen kylkiluuranko
FEA-simulaatiot osoittivat, että jännitysmurtumat alkavat tyypillisesti lattian ja jäykisteiden välisistä hitsisaumoista. Vastauksemme: integroi tukirakenne kuoreen.
Ulkoinen"viisi pitkittäistä, yhdeksän ristiä" ristikkorakennetoimii ristikkona jakajana60+ tonniakuorman massasta koko alustan kiskon yli. Tämä estää kilpailijoiden tuotteissa yleisen "banaaninkuoren" vääntymisen.
Muita toiminnallisia suunnitteluelementtejä
Katoksen etukulma 45°:Kaksi tarkoitusta: ohjaa putoavat kivet pois ohjaamosta ja lisää iskukapasiteettia painopisteen nostamatta.
Vahvistettu takareuna:Varustettu kaksinkertaisella NM450 kulutusnauhalla. Kaivosalueita vedetään yleensä takaisin kaatopaikkojen puhdistamiseksi. Tämä rakenne estää takareunan muodonmuutoksia ja säilyttää asianmukaisen tiivistyksen, jos takaluukku on varustettu.
Laadunvalvonta + maailmanlaajuinen toimitus
Jokainen keho käy läpimagneettinen hiukkastarkastus (MPI)ennen hiekkapuhallusta ja maalausta pinnanalaisten hitsausvirheiden havaitsemiseksi. Hitsauksen jälkeinen jännityksenpoistolämpökäsittely on vakiona.
Toimitus:Yksiosainen hitsattu rakenne. Litteät telinekontit tai irtolastialukset. Kaksikomponenttinen epoksipohjamaali (korroosiosuojaus merirahtia varten) sekä polyuretaanipintamaali (UV-kestävyys).
Tuki paikan päällä:Tarjoamme teknistä opastusta ensiasennuksiin.
Miksi tällä on väliä
Kaivosteollisuus käyttää miljoonia kulutuslevyihin ja rakennekorjauksiin. Mutta suurin osa menoista koskee oireita, ei perimmäisiä syitä.
Lähestymme raskaita kaivoskippiautojen koria lämpömekaanisena järjestelmänä, ei vain teräslaatikkona. Sama insinööritiede, joka hallitsee lämpörasitusta lyijyoksidiuuneissa, koskee nyt hitsaussaumoja kuljetustien iskukuormituksessa.
Ongelma ei ole se, että teräs kuluu. Se on, että hitsaussaumat epäonnistuvat ensin. Ja se - pohjimmiltaan - on lämpöstressiongelma.
Olemme vain viettäneet viimeisen vuosikymmenen oppien kuinka ratkaista se.
Lähetä kysely
-
WhatsApp
-
E-mail
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön.
Tietosuojakäytäntö